 Aramak

Two painters, same clear coat, same booth, opposite results. In most of those arguments the product is not the problem — the gun is. An automotive clear coat spray gun has a harder job than a base coat gun: it must turn a high-solids, fast-flashing liquid into droplets fine enough to flow out into a gloss, yet heavy enough that they do not dry in the air on the way to the panel.
Eğer bir silahı temiz bir şekilde kuruyorsanız veya hiçbir zaman tam anlamıyla yerine getirilmemiş olanı değiştiriyorsanız, üç sayıyla başlayın ve onlardan dışarıya doğru ilerleyin:
Aşağıdaki her şey bu sayıların neden önemli olduğunu, nereye taşındıklarını ve satın almadan önce nelere bakmanız gerektiğini açıklıyor.
Neden şeffaf palto, baz kattan daha çok silah istiyor?
Baz katmanın yalnızca rengi eşit şekilde yayması ve mat olarak kuruması gerekir; Şeffafın film oluşturması, düz bir şekilde akması ve yıllarca optik olarak berrak kalması gerekir. Bu fark silahın ne yapması gerektiğini değiştiriyor.
- Daha yüksek katılar, daha yüksek viskozite. İki bileşenli bir şeffaf, bir baz kaplamaya göre çok daha fazla film oluşturucu katı madde taşır, bu nedenle aynı sıcaklıkta ince damlacıklara parçalanmak için daha fazla atomizasyon enerjisine ihtiyaç duyar.
- Yavaş solventler ve uzun açık kalma süresi. Temizle, damlacıklar yere indikten sonra kalan akışa dayanır. Aşırı atomize ettiğinizde hiçbir zaman erimeyen kuru, kumlu aşırı sprey elde edersiniz; az atomize ederseniz, hiçbir cilalamanın tamamen kaldıramayacağı portakal kabuğu elde edersiniz.
- İnce film hedefleri. Çoğu tamir boyası cilasının toplam kuru film miktarı 40-60 μm civarındadır. İki eşit kat sizi oraya götürür; üç ağır olanı koşmanızı, solvent patlatmanızı ve cilalamadan önce çok daha uzun süre beklemenizi sağlar.
- İnsanların baktığı katmandır. Astar kusurları zımparalanarak giderilir. Açık kusurlar üç metreden fark edilir.
Sıvı ucu, iğne ve hava başlığı: bitişi belirleyen sayılar
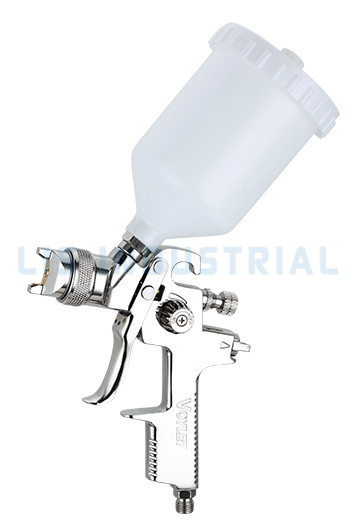
Sıvı ucu, iğnenin her kaldırılışında serbest bıraktığı malzemenin hacmini ayarlar, böylece doğru olan ilk şey o olur. Yerçekimi beslemeli tabancada tam panel temizliği için 1,3 mm'lik uç olağan varsayılan değerdir: her geçişte koşularla mücadele etmenizi gerektirecek kadar fazla hacim olmadan, bir paneli iki kat halinde ıslatmaya yetecek kadar akış.
Uç, iğne ve hava başlığı uyumlu bir settir. Yalnızca ucun değiştirilmesi, iğnenin oturma şeklini değiştirir ve tipik olarak bir tarafta ağır bir damlama veya fan üretir. Yedek setleri bir arada tutun ve etiketleyin. Çoğu yerçekimi beslemeli püskürtme tabancaları bir tamirhanede iki tane bulunur: vernik için 1,3 mm'lik bir set ve astar için 1,6-1,8 mm'lik bir set.
| Malzeme | Sıvı ucu | Nerede kullanılır? | Pratik not |
|---|---|---|---|
| Astar dolgusu | 1,8–2,0 mm | Yüksek yapılı astar, arkası zımparalanmış | Ağır akış; Aşırı püskürtmeyi sınırlamak için basıncı düşük tutun |
| Mühürleyen | 1,6–1,7 mm | Renkten önce tekdüze taban | Sızdırmazlık sağlayacak kadar ıslak, zımpara çiziklerini önleyecek kadar ince |
| Baz kat | 1,3–1,4 mm | Düz, metalik ve efekt renkleri | Eşit, yarı kuru katlar; metaliklerin tutarlı bir örtüşmeye ihtiyacı vardır |
| Şeffaf palto | 1,2–1,3 mm | Tam paneller, iki ıslak kat | Akışa karşı atomizasyonu dengeleyin |
| Nokta / panel temizleme | 1,0–1,2 mm | Küçük onarımlar ve karışımlar | Daha küçük fan, kenarlarda daha sıkı kontrol |
 H2001/H2000 Mini HVLP Yerçekimi Beslemeli Rötuş Püskürtme Tabancası Tam boyutlu bir tabancanın kullanışsız olduğu yerlerde küçük alan onarımı ve harmanlama için uygun, 0,5-1,0 mm nozul seçeneklerine sahip kompakt 125 mL'lik yerçekimi beslemeli tabanca. Ürünü Görüntüle →
Karıştırma ve küçük paneller için, özel rötuş gövdesinin kontrolü, sıvı düğmesi aşağı dönük olan tam boyutlu bir tabancaya göre daha kolaydır. Daha küçük bir kap ve daha kısa bir gövde, ağırlığı elinize yakın tutar; bu, kapı kenarları ve sütunları etrafında çalışırken önemlidir.
HVLP, LVLP veya konvansiyonel: hava başlığının temizliğinize yaptığı şey
Hava başlığı basıncı, temiz havanın ne kadarının kabin filtresi yerine arabaya gideceğini belirleyen en büyük tek koldur. HVLP, hava başlığında kabaca 10 psi (0,7 bar) veya daha az basınç çalıştırılarak tanımlanır ve ABD'nin bazı hava bölgeleri, uyumluluğu %65 veya daha iyi bir transfer verimliliğine bağlar. Bu nedenle HVLP, tamir cilası için varsayılan seçenek haline geldi; adı teknik gibi göründüğü için değil, panelde daha fazla malzeme tuttuğu için.
LVLP, hava hacmi açısından HVLP'nin altında yer alır. Küçük bir kompresörde veya HVLP tabancasının biraz daha kaba atomizasyon pahasına aç kalacağı uzun, ince bir hortumda iyi çalışır. Geleneksel yüksek basınçlı tabancalar hala en ince buğuyu üretiyor ancak bunun büyük bir kısmı aşırı püskürtme olarak panelden yansıyor, bu da malzeme maliyetine neden oluyor ve kuru parçacıkların ıslak filme geri dönmesine neden oluyor.
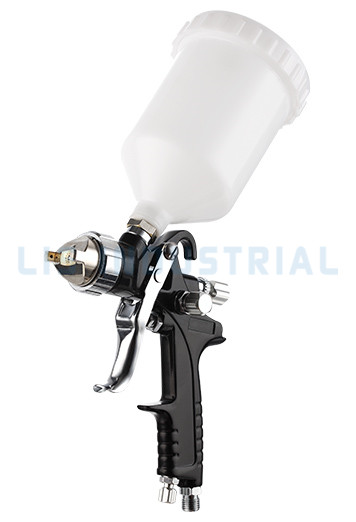
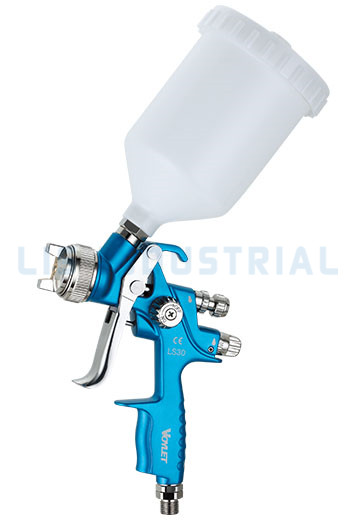
 LS20 HVLP Nozul Seçenekli Yerçekimi Beslemeli Püskürtme Tabancası 1,3 mm ve 1,7 mm nozul seçeneklerine ve son kat otomotiv, plastik, metal ve ahşap kaplamaya yönelik 600 mL hazneye sahip yer çekimi beslemeli HVLP tabancası. Ürünü Görüntüle →
Gövde üzerindeki etiket ne olursa olsun, hava başlığı basınç değerini ve nozul seti seçeneklerini isteyin. Yalnızca tek bir uç boyutuyla gönderilen bir tabanca, çalışan bir atölyede hem astarı hem de boyayı kapsamaz. Tam HVLP püskürtme tabancası serisi genellikle isme göre değil, beden ölçüsü ve uç seçeneklerine göre düzenlenir.
Hava beslemesi: Çoğu ressamın atladığı kısım
Bir silah yalnızca ona verdiğiniz havayı atomize edebilir. Nem ve yağ, balık gözü ve süt rengi bulanıklık olarak ortaya çıkan iki arızadır ve her ikisinin de filtrede düzeltilmesi, parlatma aşamasına göre daha ucuzdur.
- Yalnızca kompresörde değil, tabancada da filtreleyin. Girişteki 5 μm'lik filtre regülatörü, hat boyunca gece boyunca biriken pası ve yoğuşmayı yakalar.
- Tabancanın bulunduğu yerdeki basıncı ölçün. Tanktaki bir gösterge, 15 metrelik 8 mm'lik hortum ve hızlı bağlantı elemanından sonra size basınç hakkında hiçbir şey söylemez.
- Hortumu kısa ve kalın tutun. Tetiği çektiğinizde tabancanın basıncı düşerse, hortum regülatör değil kısıtlamadır.
- İlk kattan önce tuzağı boşaltın. Bütün gece duran bir hat su topluyor; bir paçavraya iki saniyelik bir darbe, bir paneli kurtarır.
 AFR80 Hava Boru Hattı Filtre Regülatörü 40 mikron filtreli ve 10–120 PSI aralığına sahip basınçlı hava filtresi/regülatörü, püskürtme tabancasından önce nemin ve yağın giderilmesine yardımcı olur. Ürünü Görüntüle →
Tekrarlayabileceğiniz bir kurulum sırası
Tabanca temizlendikten sonra aşağıdaki sıra değişkenleri ayrı tutar. Her seferinde bir şeyi değiştirin ve bunu iş kartına not edin; Bu kayıt, güzel bir günü tekrarlanabilir bir sürece dönüştüren şeydir.
- Sıvı geçişini yıkayın ve fanı bir hurda panel üzerinde test edin. Kısmen tıkanmış uç, fanın bir tarafının ağır olmasına neden olur ve hiçbir ayar onu gizlemez.
- Uyumlu bir 1,2–1,3 mm uç, iğne ve hava başlığı takın. İğneyi yerleştirin ve nozulda damlama olup olmadığını kontrol edin; damlama, parçaların set halinde olmadığı anlamına gelir.
- Giriş basıncını hava akışıyla ayarlayın: tetik çekilmiş, sıvı düğmesi kapalı, tabanca girişindeki gösterge. Tetik serbest bırakıldığında yapılan ölçüm her zaman iyimserdir.
- Sıvı düğmesini yaklaşık bir buçuk tur açın, ardından araç yerine test kartı üzerinden ayarlayın. Parlamayı değil, karttaki damlacık boyutunu okuyun.
- Fan genişliğini 150 mm mesafede yaklaşık 200 mm'ye ayarlayın, ardından örtüşmenin uzun bir panel boyunca kontrol edilebilir kalmasını sağlamak için bir adım daraltın.
- İlk katı yaklaşık %50 örtüşecek şekilde yerleştirin ve durdurun. Şeffaf, ilk katın ne kadar ıslak göründüğüne göre değil, iki eşit kat üzerinde değerlendirilir.
Sonucu okumak: her kusurun size ne söylediği
Hemen hemen her vernik sorunu, bir ayarla ilgili bir mesajdır. Sürecin tamamını değil, ayarı değiştirin.
| Kusur | Neye benziyor | En yaygın neden | Yapılacak ilk değişiklik |
|---|---|---|---|
| Portakal kabuğu | Düz bir şekilde parlatılmayacak çakıl taşlı, dokulu yüzey | Yetersiz püskürtme havası, sıvı için uç çok büyük veya çok hızlı geçiyor | Giriş basıncını bir adım artırın, 1,3 mm ayarını onaylayın, geçişleri yavaşlatın |
| Kuru sprey | Kenarlarda ve karışım bölgelerinde kumlu, kumlu aşırı püskürtme | Tabanca panelden çok uzakta, basınç çok yüksek, solvent çok hızlı | Yaklaşın, havayı azaltın, daha yavaş bir redüktöre geçin |
| Çözücü patlaması | Filmde iğne delikleri veya küçük kabarcıklar | Kat başına çok fazla film var, flaş süreleri kabin sıcaklığına göre çok kısa | Daha ince katlar, daha uzun flaş, kontrol kabini ve panel sıcaklığı |
| Koşuyor ve sarkıyor | Perdeler ve asılı damlamalar | Sıvı düğmesi çok açık, yavaş geçişler, yoğun örtüşme | Sıvı düğmesini yarım tur kapatın, el hızını artırın, mesafeyi kontrol edin |
| Kızarma | Filmde süt beyazı pus | Hava hattından spreye giren nem | Sifonları boşaltın, tabanca girişine birleştirici filtre ekleyin |
Şeffaf palto tabancası satın almadan önce kontrol edilmesi gerekenler
Bir mağaza veya distribütör için bitiş önemlidir, ancak silahın ilk sezondan sonra hizmette kalıp kalmayacağına tedarik zinciri karar verir.
- Çeşitli boyutlarda uyumlu setler. 1,0, 1,2, 1,3 ve 1,4 mm uç, iğne ve hava başlığı setlerini üç ayrı parça numarası olarak değil, komple üniteler halinde sipariş edebileceğinizi onaylayın.
- İplik ve montaj standartları. 1/4 inçlik bir BSP girişi, bir NPT kuplöründe düzgün şekilde kapatılmayacaktır. Tabancanın hangi standardı kullandığını kontrol edin ve eşleşen bağlantı parçalarını stoklayın.
- Raftaki parçaları aşındırın. İğneler, yaylar, kapak contaları ve hava valfi contaları sarf malzemeleridir. Yedek parçalarının ulaşması altı hafta süren bir silah yedek silahtır, çalışan bir silah değil.
- Belgelenmiş kalite kontrolü. Paketlemeden önce her ünitenin numune alma yerine fonksiyon testine tabi tutulup tutulmadığını sorun. Örneğin LIS Industrial, gelen malzeme denetimi, süreç içi kontroller, %100 işlevsel testler ve son denetim ile ISO9000 prosedürlerine göre çalıştığını ve püskürtme tabancası hatlarında CE ve GS sertifikasına sahip olduğunu belirtiyor.
- Tüm aralıkta tutarlılık. Kap ipliklerini ve gövde bağlantılarını modellerde ortak tutan bir üretici, eğitimi, yedek stoku ve temizleme prosedürünü standartlaştırmanıza olanak tanır.
- Destek malzemesi. Patlatılmış parça şemaları ve indirilebilir veri sayfaları, katalog fotoğrafından daha fazla zaman kazandırır.
Silah, yeniden boyamanın en ucuz ve yanlış anlaşılması en pahalı kısmıdır. İş için uç boyutunu seçin, hava beslemesini kanıtlayın ve tabancayı panelin yakınına gitmeden önce bir test kartına yerleştirin; sonuç, herhangi bir özellik listesinden çok bu üç karardan kaynaklanır.
Sık sorulan sorular
S1. Otomotiv şeffaf kaplaması için hangi boyutta püskürtme tabancasına ihtiyacım var?
Tam panel temizliği için 1,2–1,3 mm'lik sıvı ucu normal seçimdir. Nokta onarımları ve karışımlar için 1,0–1,2 mm'ye düşürün ve iğneyi ve hava başlığını daima uçla eşleştirin.
Q2. Astar tabancasıyla şeffaf kaplama püskürtebilir miyim?
Pek iyi değil. 1,8 mm'lik bir astar kurulumu, ince ve şeffaf bir film için çok fazla malzeme taşır, böylece atomizasyon kaba kalırken koşularla mücadele edersiniz. Astar ve şeffaf için ayrı bir uç seti bulundurun.
S3. HVLP vernik tabancası hangi basınçta çalışmalıdır?
Çoğu HVLP şeffaf tabanca, hava başlığının yaklaşık 10 psi'de veya altında kalması koşuluyla, tetik çekiliyken girişte kabaca 2,0-2,5 bar ile çalışır. Kompresörde değil tabanca girişinde ölçün.
S4. Vernik neden portakal kabuğu renginde çıkıyor?
Genellikle çok az atomizasyon enerjisi, çok hızlı geçişler veya filmin dışarı akmadan önce parıldayan bir solvent. Ürünleri değiştirmeden önce giriş basıncını bir kademe arttırın, fanı daraltın ve el hızını yavaşlatın.
S5. Şeffaf kaplama için LVLP HVLP'den daha mı iyi?
LVLP, küçük kompresörlere ve uzun ince hortumlara uygun şekilde daha az hava hacmiyle çalışır. HVLP genellikle hava beslemesi yeterli olduğunda yüksek katı maddeleri daha iyi atomize eder, bu nedenle etiket yerine kompresör çıkışını seçin.
S6. Kullandıktan sonra şeffaf kaplama püskürtme tabancasını nasıl temizlerim?
Önerilen solventle derhal yıkayın, ucu ters yıkayın, iğneyi çıkarın, salmastrayı temizleyip yağlayın ve asla tabancanın tamamını ıslatmayın. Ertesi sabah düzensiz fanın en yaygın nedeni, hava başlığının içindeki kurumuş berraklıktır.