 Aramak

Fabrikada uygun bir yüzey elde etmenin peşinde olan bir ressam genellikle sorunu görmeden önce hisseder: kuru, grenli bir vernik veya panel kenarında daha ağır görünen lekeli bir baz kat. Pek çok çarpışma onarım bölümünde bu sonuç, çaba eksikliğinden değil, kaporta boyası püskürtme tabancası, malzeme ve hava beslemesi arasındaki uyumsuzluktan kaynaklanmaktadır. Pratik cevap, işe uygun tabancayı seçmektir: baz kat ve vernik için 1,3 mm nozullu, yerçekimi beslemeli bir HVLP, astar yüzeyleyici için daha büyük bir 1,7-2,0 mm kurulum ve nokta onarımları için ayrı bir küçük rötuş tabancası. Astar ve temizleme tabancalarını ayrı tutun ve hava beslemesini aletin bir parçası olarak değerlendirin.
Bir test kartı üzerinde güzel bir şekilde püskürtme yapan bir tabanca, sıvı ucu, hava başlığı, çalışma basıncı ve boyacı tekniği eşleşmediği için bir arabada yine de başarısız olabilir. Aşağıdaki bölümler son kat kalitesini en çok değiştiren kararlara odaklanmaktadır: besleme tipi, nozül boyutu, hava dağıtımı ve tekrarlanabilir bir atölye tabancasını yalnızca tek bir mükemmel günde çalışan bir aletten ayıran küçük ayrıntılar.
Silahı katalog fotoğrafıyla değil onarımla eşleştirin
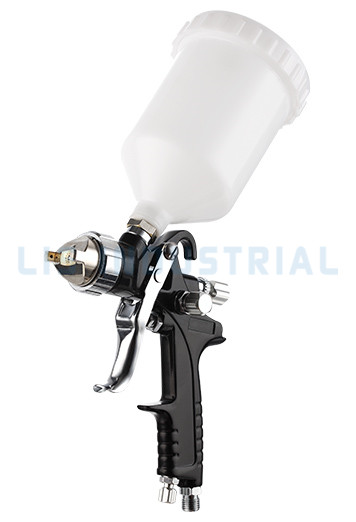
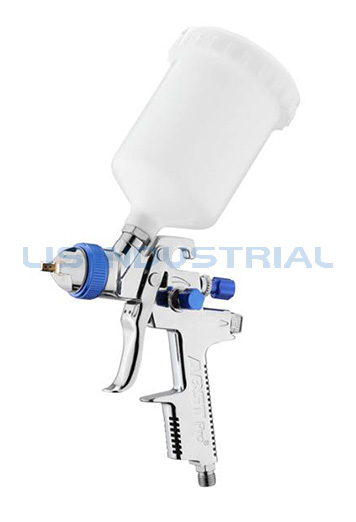
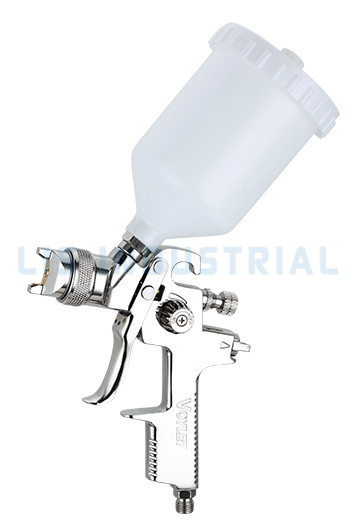
Katalog sayfalarında besleme türü, püskürtme ucu boyutu ve hava tüketimi listelenir. Onarım planı bu konulardan hangisinin önce olduğuna karar vermelidir. Tam tampon kaplaması, kapı kenarı karışımından farklı sıvı talebine sahiptir ve yüksek katılıkta cila, ince kapatıcıya göre daha tutarlı atomizasyon gerektirir. bir yerçekimi beslemeli püskürtme tabancası kap nozülün üzerinde yer aldığından, sıvı daha düşük basınçta sürekli olarak beslendiğinden ve temizleme işlemi basit olduğundan panel onarımı için ortak başlangıç noktasıdır.
| Besleme türü | Nereye uygun | Güç | Takas |
|---|---|---|---|
| Yerçekimi beslemesi | Panel onarımı, astar kat, vernik, nokta harmanlama | Sabit sıvı akışı, kolay renk değişiklikleri, küçük ve orta hacimler için iyi | Fincan boyutu ve açısı dar alanlara erişimi sınırlayabilir |
| Basınç beslemesi | Üretim çalışmaları, daha büyük araçlar, uzaktan fincan kurulumları | Yüksek hacimli püskürtme ve esnek hortum yönlendirme için tutarlı tedarik | Temizlenecek ve bakımı yapılacak daha fazla ekipman; basınç dikkatli bir şekilde ayarlanmalıdır |
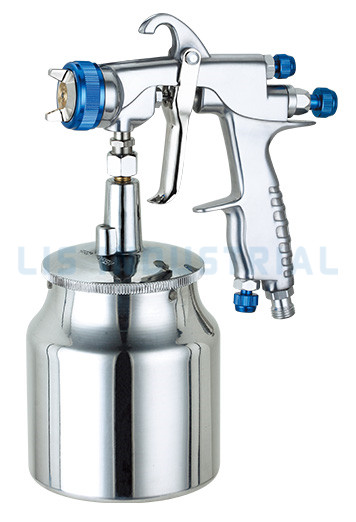
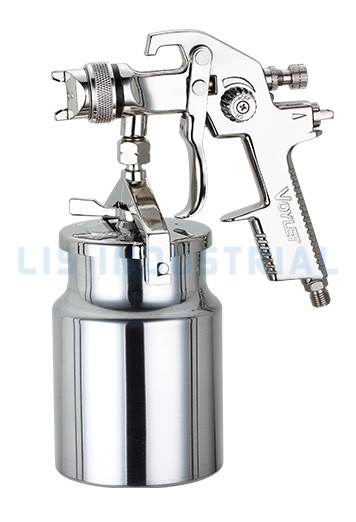
| Emme beslemesi | Genel amaçlı işler, bazı mağazalarda daha kalın malzemeler | Tanıdık tasarım ve geniş malzeme uyumluluğu | Kap boşaldıkça sıvı akışı daha az tutarlı olur; daha ağır temizlik |
Genel bir onarım atölyesi için, 1,3 mm nozullu ve 1,7 mm yedek kurulumlu yerçekimi beslemeli bir HVLP, boyacıyı platformları değiştirmeye zorlamadan çoğu baz kat, vernik ve astar işini kapsar. Bu kombinasyon, tek bir "evrensel" tabancadan daha kullanışlıdır çünkü astar ve boya farklı sıvı hacimleri gerektirir ve tek bir gövdedeki nozüllerin değiştirilmesi, yoğun bir gün boyunca tüm tabancaların değiştirilmesinden daha hızlıdır.
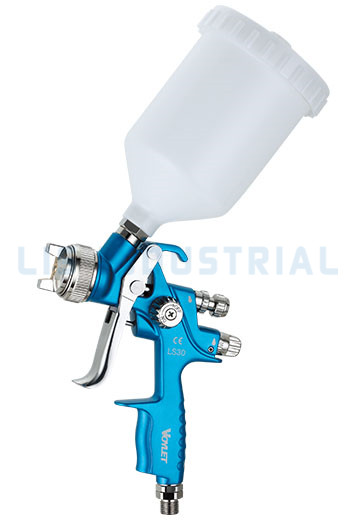
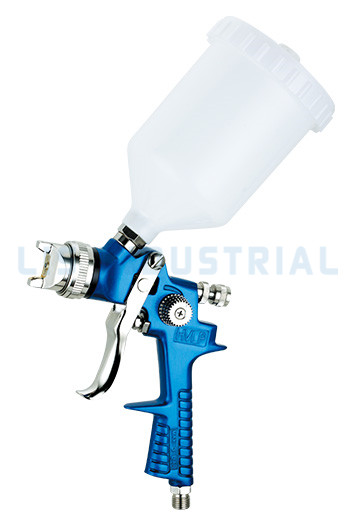
 1,3 mm ve 1,7 mm Nozullu LS20 HVLP Püskürtme Tabancası Tamirhane esnekliği için 600 ml kap ve iki nozul boyutuyla, baz kat, vernik ve astar çalışmaları için yer çekimi beslemeli HVLP seçeneği. Ürünü Görüntüle →
Satın almadan önce yedek iğnelerin, nozüllerin, hava başlıklarının ve kapak contalarının mevcut olduğundan emin olun. Yeniden inşa yolu olmayan bir tabanca, her hafta püskürtme yapan bir mağazada pahalı olan, tek kullanımlık bir alet haline gelir.
Son kalitenin gerçekte belirlendiği yer
Bitiş kusurlarının çoğu, tetik çekilmeden önce oluşur. Sıvı ucu ve iğne kontrol malzemesi hacmi; hava başlığı fanı şekillendirir; regülatör çalışma basıncını ayarlar; ressam ise mesafeyi, hızı ve örtüşmeyi kontrol eder. Aşınmış bir iğne veya kısmen tıkanmış bir hava başlığı, iyi bir tabancanın kötü bir tabanca gibi davranmasına neden olabilir; dolayısıyla temizlik ve inceleme, teknik özellikler sayfası kadar önemlidir.
Vernik için 1,3 mm'lik bir kurulum doğru olabilir, ancak boyacı daha fazla basınçla bunu telafi etmeye çalışırsa, yüksek yapılı bir astar üzerinde yetersiz hissedilecektir. Ekstra basınç düşük sıvı hacmini düzeltmez; genellikle aşırı püskürtme ve kuru püskürtme ekler. Daha iyi hareket, sıvı ucunu ve iğnesini değiştirmek, ardından fanı ve basıncı bir test paneliyle sıfırlamaktır.
Nozul boyutu ve hava basıncı: yeniden çalışmayı önleyen denge
Kaplama üreticilerinin tavsiye edilen nozül ve basınç aralıklarını yayınlamalarının bir nedeni var. Nihai kaynak olarak teknik veri sayfalarını kullanın, ancak aşağıdaki tablo tamir boyası işlerinde kullanılan ortak başlangıç pencerelerini göstermektedir. Rakamları bir garanti olarak değil, kurulum yönü olarak değerlendirin çünkü viskozite, sıcaklık, redüktör ve tabanca tasarımının tümü sonucu değiştirir.
Tabancadaki çalışma basıncı kompresör tank basıncıyla aynı değildir. Tetik açık ve hava akışı varken tabanca girişinde ölçüm yapın. Tabancanın bir malzemeyi atomize etmek için daha yüksek bir giriş basıncına ihtiyacı varsa regülatörü açmadan önce sıvı viskozitesini, hava başlığı durumunu ve hortum çapını kontrol edin. Kısıtlı bir hortum veya hava hacmini sürdüremeyen küçük bir kompresör, basınç düşüşüne ve eşit olmayan kapsama alanına neden olur.
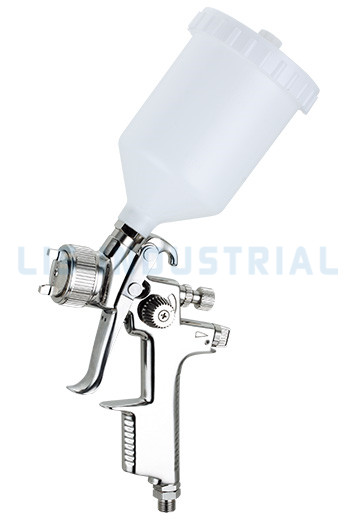
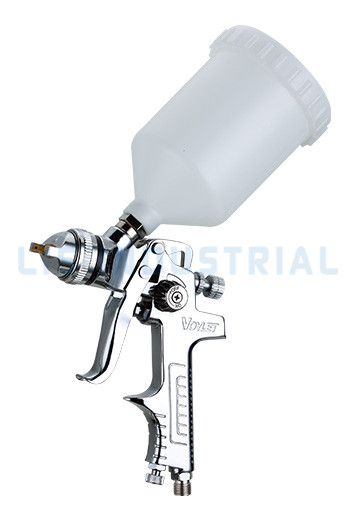
 Çoklu Nozul Boyutlarına Sahip LS40 HVLP Püskürtme Tabancası Tutarlı bitirme işi için 1,0–2,2 mm nozul seçeneklerine, 430 L/dak hava kullanımına ve ≤500 g yerçekimi gövdesine sahip tam boyutlu dövme alüminyum HVLP tabanca. Ürünü Görüntüle →
Günün büyük bölümünde vernik uygulayan mağazalar için, 1,2-1,4 mm'lik setlere sahip özel tam boyutlu bir HVLP gövdesinin tutarlılığını korumak, sürekli olarak astar ve son kat arasında dönüştürülen bir tabancaya göre daha kolaydır. Maliyet genellikle daha az sayıda test panelinde ve uyumsuz malzemeler arasında temizlik için daha az solvent kullanıldığında geri kazanılır.
Çarpışma mağazaları ve ciddi DIY boyacıları için bir satın alma kontrol listesi
- Tabancanın birden fazla nozul ve iğne setine sahip olduğunu veya tam ihtiyacınız olan boyutların stokta bulunduğunu doğrulayın.
- Sadece kompresörün maksimum tank basıncını değil, çalışma basıncındaki hava tüketimini de kontrol edin.
- Dolu bir kapla tetikleme hissini ve dengesini inceleyin; yorgunluk tam bir panelde önemlidir.
- Kirlenmeyi ve ekstra temizliği önlemek için astar ve vernik için ayrı tabancalar planlayın.
- Mağaza kurulumunuza uygun ortak diş boyutlarını, hızlı bağlantı elemanlarını ve yedek kap kapaklarını arayın.
- Yeniden yapılandırma kitlerinin, hava başlıklarının ve contaların normal servis parçaları olarak bulunup bulunmadığını sorun.
Çalışmanız yüksek hacimli çıktı, uzaktaki kaplar veya daha uzun hortum geçişleri içeriyorsa, basınç beslemeli püskürtme tabancası yerçekimi tabancasından daha kararlı olabilir. Nokta onarımları için, sıkı bir fanı olan küçük bir rötuş tabancası, tam boyutlu bir tabancayı geri çevirerek karışımın dar kalmasını ummaktan genellikle daha kullanışlıdır.
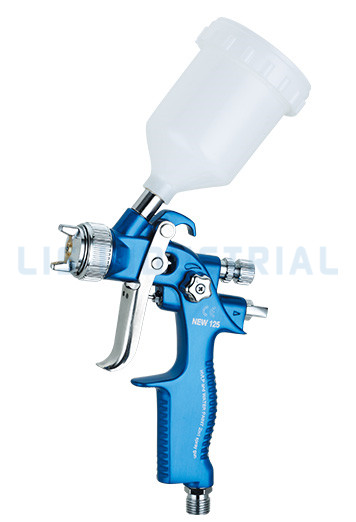
 F2 Mini Yerçekimi Beslemeli Rötuş Püskürtme Tabancası, 0,5 mm Nozullu 125 ml hazneli ve 50 PSI girişli, kompakt 0,5 mm yerçekimi beslemeli rötuş tabancası, nokta onarımları ve dar karışımlar için uygundur. Ürünü Görüntüle →
Çoğu hafta yaptığınız işe uygun silahı satın alın. Günde çoğunlukla iki veya üç paneli tamir eden bir atölye, küçük işler için temizlenmesi zor olan büyük bir üretim kurulumuna değil, tekrarlanabilir 1,3 mm'lik bir vernik tabancasına ve bir astar tabancasına öncelik vermelidir.
Oto kaporta boyası püskürtme tabancası SSS
S1: Oto kaporta boyası için hangi boyutta püskürtme tabancası ucu en iyisidir?
Astar ve vernik için 1,2–1,4 mm yaygın bir başlangıç aralığıdır. Astar yüzeyleyicinin genellikle 1,7–2,0 mm'ye ihtiyacı vardır. Her zaman kaplama üreticisinin veri sayfasıyla onaylayın.
S2: Araba boyama için HVLP püskürtme tabancası kullanabilir miyim?
Evet. HVLP tabancaları çarpışma onarımında yaygın olarak kullanılır, ancak tabanca girişinde yeterli hava hacmine ve doğru püskürtme için doğru nozüle, basınca ve tekniğe ihtiyaç duyarlar.
S3: Bir oto kaporta boyası püskürtme tabancası için hangi kompresör CFM'sine ihtiyacım var?
Çalışma basıncında kompresörün teslim ettiği CFM'yi tabancanın hava tüketimiyle eşleştirin. Tank boyutu tek başına kompresörün tam bir paneli destekleyip desteklemeyeceğini söylemez.
S4: Oto kaporta boyası püskürtme tabancasıyla portakal kabuğunu nasıl azaltabilirim?
Viskoziteyi, çalışma basıncını, mesafeyi, hızı ve örtüşmeyi kontrol edin. Aşınmış bir hava başlığı veya yanlış redüktör de soyulmaya neden olabilir; bu nedenle araca püskürtme yapmadan önce bir panel üzerinde test yapın.
S5: Yerçekimi beslemesi ve emme beslemesi: oto kaporta boyama için hangisi daha iyidir?
Yerçekimi beslemesi panel onarımı için yaygındır çünkü sıvı akışı sabittir ve temizleme daha kolaydır. Emme beslemesi bazı genel amaçlı işlerde hala işe yarıyor ancak kap boşaldıkça tutarlılığı azalıyor.
S6: Oto kaporta boyası püskürtme tabancasını ne sıklıkla temizlemeliyim?
Her seanstan sonra temizleyin. Sıvı yolunu yıkayın, hava başlığını ve memeyi dikkatlice temizleyin ve iğneyi inceleyin. Üretici izin vermedikçe contaları güçlü solvente batırmayın.