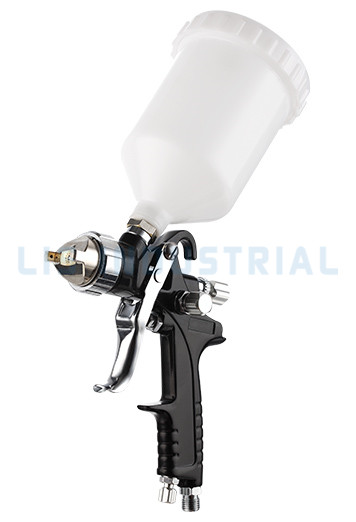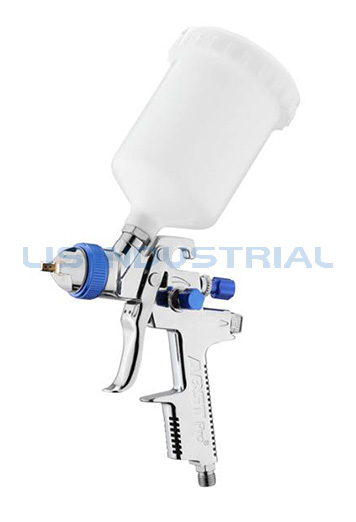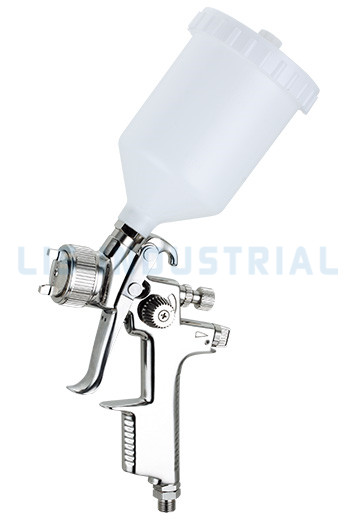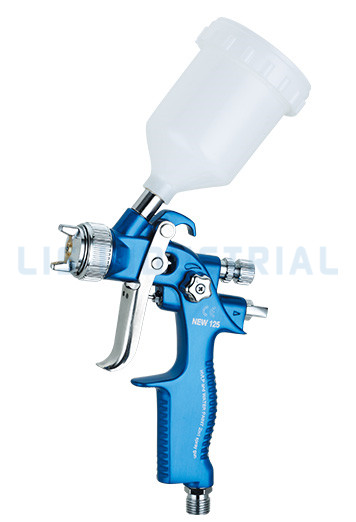
 Aramak

A furniture workshop replaced its worn suction gun with a new 1.4 mm gravity model and immediately got worse results: the sanding sealer sprayed dry and gritty, while the same gun laid lacquer down perfectly. Nothing was wrong with the tool. The fluid nozzle was simply too small for a sealer that measured around 30 seconds on a Zahn #2 cup.
Bu hikaye, minyatür püskürtme tabancası seçiminin tamamıdır. Bir püskürtme tabancası soyut olarak asla iyi ya da kötü değildir; bir kaplamaya, bir alt tabakaya ve bir hava kaynağına ya eşleştirilmiştir ya da uyumsuzdur. İşin çoğunu dört sayı yapar: sıvı nozulu ve iğne boyutu, besleme türü, hava başlığı basıncı ve hava tüketimi. Bu dördünü püskürttüğünüz ve kompresörünüzün sağladığı değerlerle hizalayın; iyi yapılmış hemen hemen her tabanca profesyonel bir sonuç verecektir.
Bu kılavuz, bu sayıları önemli olan sıraya göre ele alır ve ardından besleme sistemlerini, kompresör boyutlarını, uygulamaya özel seçimleri ve bir tabancanın bundan üç yıl sonra hala iyi performans gösterip göstermeyeceğini belirleyen servis kolaylığı ayrıntılarını kapsar.
Bitişi Belirleyen Dört Sayı
Üreticinin teknik özellik sayfaları uzundur, ancak nozülden çıkanları yalnızca dört satır değiştirir.
- Sıvı nozulu ve iğne boyutu. 1,3 mm, 1,5 mm, 1,8 mm vb. olarak yazılan sıvı akışını ve damlacık boyutunu ayarlar. İğne ve meme uyumlu bir çifttir ve her zaman birlikte değiştirilirler.
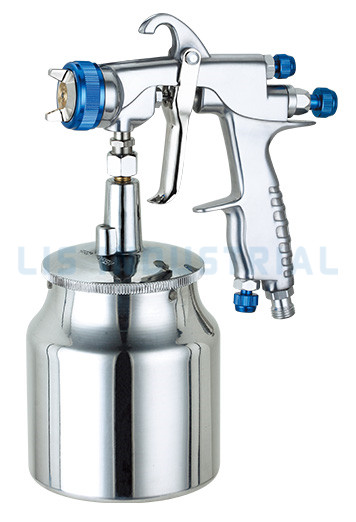
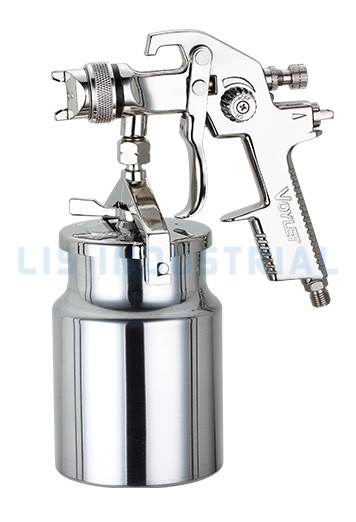
- Besleme türü. Yerçekimi (fincan üstte), emme (fincan altta) veya basınç (tabancayı bir hortum aracılığıyla besleyen uzak bir tank). Seçim, farklı püskürtme açılarında ve daha kalın malzemelerde davranışı değiştirir.
- Hava başlığı basıncı ve teknolojisi. Geleneksel silahlar 40 ila 60 psi'de atomize olur. HVLP ve LVLP tabancaları, transfer verimliliğini artıran ve aşırı püskürtmeyi azaltan düşük hava başlığı basıncıyla tanımlanır.
- Belirtilen giriş basıncında CFM cinsinden hava tüketimi. Bu, kompresörünüzün karşılaması gereken rakamdır. 8 CFM sağlayan bir kompresörden 13 CFM talep eden bir tabanca asla reklamı yapıldığı gibi çalışmayacaktır.
Aşağıdaki şekiller bu özelliklerin aracın kendisinde nerede bulunduğunu göstermektedir.
Her ayarlama bu sayılardan birine karşılık gelir: sıvı düğmesi iğne hareketini kontrol eder, desen valfi kapaktaki havayı yeniden dağıtır ve giriş regülatörü püskürtme enerjisini ayarlar.
Tabancayla Değil Kaplamayla Başlayın
Hobi alıcıları markaya veya fiyata göre alışveriş yapar. Profesyoneller bardağa girene göre alışveriş yapar. Viskozite, katı madde içeriği ve kuruma hızı, nozul boyutuna ve besleme sistemine, marka konuşmaya başlamadan çok önce karar verir.
Pratik ölçüm Zahn #2 kabının saniye cinsinden viskozitesidir ve çoğu kaplama tedarikçisi veri sayfasında bir hedef aralık yayınlar. İnce malzemelerde tabancanın yüzeye taşmaması için küçük nozullar gerekir; yüksek katı maddeli astarların büyük astarlara ihtiyacı vardır, aksi takdirde sıvı akmayacaktır. İnceltmeye izin verilen durumlarda, hafifçe inceltmek genellikle büyük boyutlu bir nozüle atlamaktan daha iyi bir yoldur çünkü aşırı inceltme, bitişi değiştirir ve geçiş başına kapsama alanını yavaşlatır.
| Kaplama | Tipik viskozite (Zahn #2) | Meme boyutu | Besleme türü |
| Boya lekesi, yıkama katı, ince cila | 12–18 saniye | 1,0–1,3 mm | Yerçekimi, LVLP |
| Otomotiv astarı | 14–20 saniye | 1,2–1,3 mm | Yerçekimi, HVLP veya LVLP |
| Vernik, tek kademeli sonkat | 18–25 saniye | 1,3–1,4 mm | Yerçekimi, HVLP |
| Ahşap mühürleyici, vernik, emaye | 25–35 sn | 1,5–1,8 mm | Yerçekimi veya emme |
| Astar yüzey astarı, yüksek yapılı astar | 25–40 sn | 1,6–1,8 mm | Basınç veya yerçekimi |
| Doku, elastomerik, çatı kaplaması | 60 s ve üzeri veya inceltilmemiş | 2,0–2,5 mm veya hazne | Basınç, hazne |
Soğuk atölye sıcaklıkları viskoziteyi artırır ve doğru şekilde belirlenmiş bir nozülün küçük boyutlu bir nozul gibi davranmasına neden olabilir. Malzemeyi kabaca 20 ila 25 °C'ye kadar ısıtmak genellikle mevcut en ucuz çözümdür.
Yerçekimi, Emme veya Basınç Beslemesi
Besleme türü, kaplamanın nozüle nasıl ulaşacağına karar verir ve bu tek fark, ergonomiyi, sıvı basıncını ve tabancanın kaldırabileceği malzeme aralığını değiştirir.
| Besleme sistemi | Kaplamanın memeye nasıl ulaştığı | Şunun için en iyisi: | Sınırlar |
| Yerçekimi | Bardak başlığın üzerinde durur; yerçekimi artı hafif vakum | Tamir, ahşap bitirme, detay çalışması, daha düşük basınç | Yaklaşık 0,6-1,0 L'lik kap kapasitesi uzun koşuları sınırlar |
| Emme (sifon) | Memenin altındaki bardak; Venturi vakum sıvıyı kaldırır | Büyük hacimli ince malzeme, düz paneller | Daha yüksek basınca ihtiyaç duyar ve oldukça düz kalmalıdır |
| Basınç | Uzak tank, sıvıyı bir hortum aracılığıyla besler | Ağır kaplamalar, endüstriyel hatlar, uzun püskürtme süreleri | Ekstra ekipman, daha uzun kurulum ve temizlik |
Çoğu atölye ve tamir işi için, yerçekimi beslemeli püskürtme tabancası varsayılan ayardır: düşük basınçta atomize olur, hızlı bir şekilde temizler ve baş üstü dahil herhangi bir açıda püskürtme yapar. Büyük hacimli ince malzemenin düz olarak uygulandığı durumlarda emme tabancaları hassas kalır. Kaplama ağır olduğunda, parça başına püskürtme süresi uzun olduğunda veya tabanca, operatörün kabı yeniden doldurmaması gereken bir üretim hattında çalıştığında, basınçlı besleme tek gerçekçi seçenek haline gelir.
HVLP, LVLP veya Konvansiyonel: Hava Başlığı Basıncını Okuyun
Hava başlığı basıncı, parçanın üzerine ne kadar boyanın düşeceğini belirler. Kuzey Amerika'da yaygın olarak başvurulan SCAQMD ve CARB kurallarına göre, bir HVLP tabancası hava başlığında 10 psi veya daha düşük basınçta atomize olurken, geleneksel bir tabanca 40 ila 60 psi basınçta çalışabilir ve kaplamanın büyük bir kısmını aşırı püskürtme olarak kabin filtrelerine fırlatabilir.
Tabanca tipine göre tipik transfer verimliliği
Kaplama verimliliği ve hava kalitesi literatüründe yaygın olarak belirtilen orta aralık değerleri; gerçek rakamlar kaplamaya, ayarlara ve operatörün tekniğine göre değişir.
Transfer verimliliği soyut bir sayı değildir. Yaklaşık yüzde 30'dan yüzde 65'e geçmek, daha az malzeme satın alınması, daha az maskeleme, daha az filtre değişimi ve daha temiz bir kabin anlamına gelir; bu nedenle düşük basınçlı silahlar pek çok bölgesel uyumluluk kuralına yazılmaktadır.
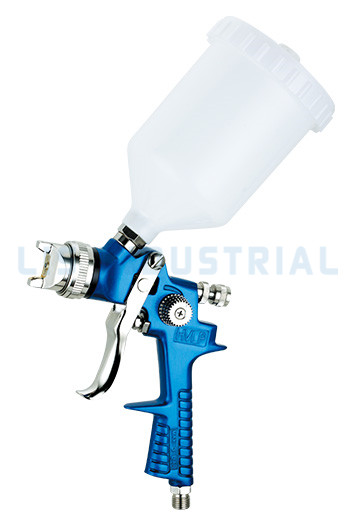
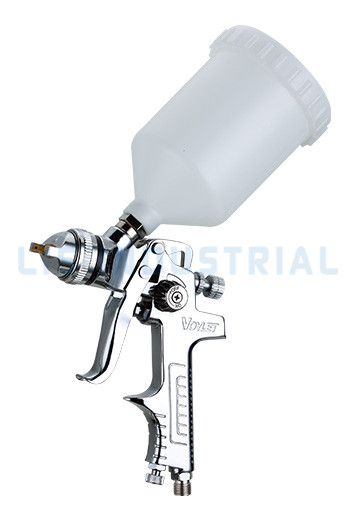
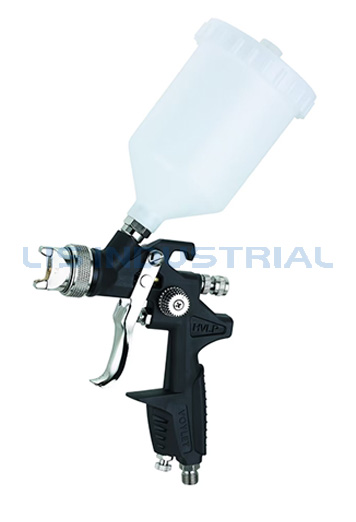
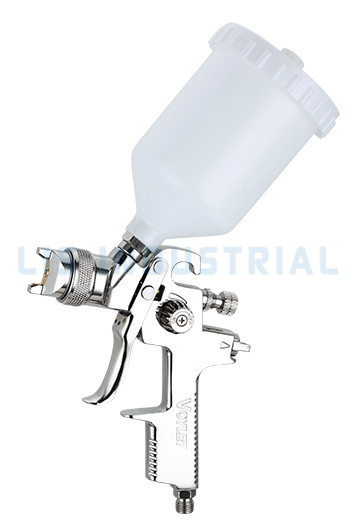
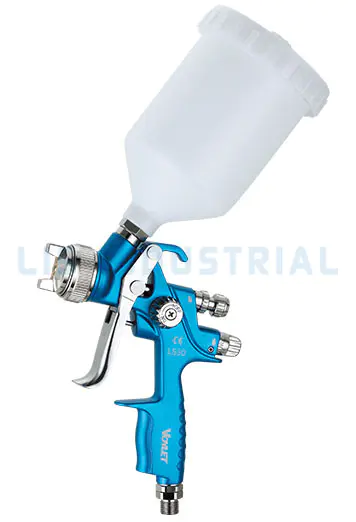 Voylet LS30 Pnömatik HVLP Yerçekimi Beslemeli Havalı Püskürtme Tabancası 20oz Bardak Uygulamalar ・ Plastik Kaplama ・ Otomotiv Kaplama ・ Metal Kaplama ・ Ahşap Kaplama Ürünü Görüntüle →
HVLP, uyumlu bir kabinin ve yeterli boyutta bir kompresörün mevcut olduğu solvent bazlı son katlar için standart seçim olmaya devam ediyor. LVLP iki dünya arasında yer alır: orta düzeyde bir hava başlığı basıncında çok daha düşük hava tüketimi (genellikle 4 ila 8 CFM). Kompresörün küçük olduğu veya işin detay odaklı olduğu durumlarda, LVLP püskürtme tabancası HVLP modelinden açlıktan ölecek ve tükürecek bir paneli bitirecek.
Tabancayı Hava Kaynağıyla Eşleştirin
Hava tedariki, çoğu hayal kırıklığı yaratan satın alma işleminin kararlaştırıldığı yerdir. Kompresörler serbest hava dağıtımıyla değil, deplasmanla satılır ve ikisi arasındaki boşluk gerçektir: 14 CFM olarak tanıtılan bir ünite genellikle 90 psi'de 9 veya 10 CFM'ye yakın bir değer sunar.
Çalışma basıncında (CFM) tipik hava tüketimi
Temsili modeller için orta düzey rakamlar; CFM değerini her zaman maksimumda değil, kullanmayı düşündüğünüz giriş basıncında okuyun.
Uygulanabilir bir kural, serbest hava dağıtımı tabancanın nominal CFM'sini en az yüzde 30 aşan bir kompresör seçmek, ardından çalışmayı kısa ve hortum yağını tutmaktır. 25 feet'teki 3/8 inçlik bir hortum, basıncı 50 feet'teki 1/4 inçlik bir hortumdan çok daha iyi tutar. Filtre regülatörünü kompresör ucu yerine tabanca ucuna takın; böylece ayarladığınız basınç, tabancanın gerçekte gördüğü basınç olur.
Nem ve yağ hava kalitesinin diğer yarısıdır. Birleştirici bir filtre artı bir kurutucu veya soğutmalı kurutucu, balık gözlerine neden olan suyu ve yapışmayı bozan yağı giderir ve yeniden boyamadan çok daha az maliyetlidir.
Silahı İşine Göre Seç
Otomotiv tamiri ve nokta onarımı
Baz kat normalde 1,2 ila 1,3 mm'lik bir nozuldan, şeffaf kaplama ise 1,3 ila 1,4 mm'den geçerek, her ikisi de yerçekimi beslemeli bir HVLP veya LVLP tabancasında yaklaşık 25 ila 29 psi giriş basıncında çalışır. Nokta onarımı, pervazlar ve harmanlamalar, sıvı hacmini düşük tutan ve karıştırmanın kontrolünü çok daha kolay hale getiren, 0,8 ila 1,0 mm nozullu özel bir detay tabancasını ödüllendirir.
 F2 Yerçekimi Beslemeli Mini Havalı Boya Püskürtme Tabancası Airbrush Sıvı Nozulu (mm) (vb): 0,5 Ürünü Görüntüle →
Mobilya ve ahşap işleri
Cilalar ve lekeler 1,3 ila 1,5 mm aralığında bulunurken, yüksek yapılı kapatıcılar ve pigmentli vernikler 1,5 ila 1,8 mm'ye ihtiyaç duyar. Ahşap atölyeleri düşük basınçlı tabancalardan iki kat kazanç sağlar: aşırı püskürtme nedeniyle daha az malzeme israfı ve kabinden daha az hava geçişi, bu da ıslak filme daha az havadaki tozun çökmesi anlamına gelir.
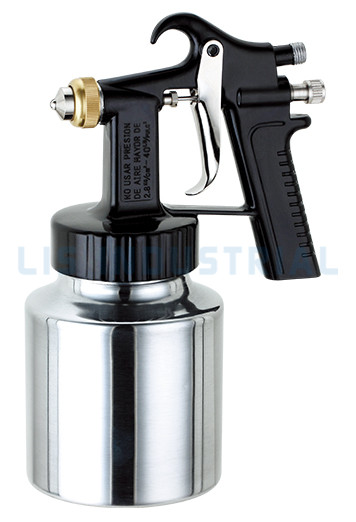 MGQ300 Sıvı Nozulu (mm) (vb): 1,3 Ürünü Görüntüle →
Doku, endüstriyel kaplama ve ince detay
Duvar dokusu ve elastomerik kaplamalar, 2,0 ila 2,5 mm uçlu hazne veya basınç beslemeli tabanca gerektirir. Otomatik üretim hatları, tutarlılığın operatörün hissinden daha önemli olduğu bir kontrolör tarafından tetiklenen otomatik tabancaları kullanır. 0,2 ila 0,5 mm'lik airbrushlar tamamen ayrı bir disiplindir.
Güvenilir Bir Silahı Ucuz Bir Silahtan Ayıran Nedir?
Spesifikasyonlar işe uygun olduğunda, beş yıl dayanan bir alet ile beş ay süren bir alet arasındaki fark servis kolaylığıdır. Sipariş vermeden önce şu noktaları kontrol edin:
- İğne, nozul ve hava başlığı setleri yedek olarak mevcuttur, böylece tabancanın tamamı yerine aşınan parçalar değiştirilebilir.
- Sıvı yolundaki contalar ve salmastralar solvente dayanıklıdır, genellikle PTFE veya floroelastomerdir.
- Gövde, sıvı geçitlerinin etrafında gözle görülür gözeneklilik olacak şekilde döküm yerine makineyle işlenmiştir.
- Üretici belgelenmiş bir kalite sistemiyle çalışır. Örneğin LIS, ISO 9000 gerekliliklerine uyduğunu, paketlemeden önce yüzde 100 fonksiyon testi yaptığını ve ilgili modellerde CE ve GS sertifikasına sahip olduğunu belirtiyor.
- Diş ve giriş standartları, satın aldığınız bölgesel kitin yanı sıra, ister G 1/4 ister NPT olsun, bölgenize uygundur.
Beş Dakikalık Satın Alma Kontrol Listesi
- En sık püskürttüğünüz kaplamayı, viskozitesini ve katı içeriğini yazın.
- Yukarıdaki kaplama tablosundan nozul boyutunu seçin, ardından tedarikçinin iğne ve nozul setini stokladığını onaylayın.
- Çalışma konumunuza, parça boyutuna ve günlük hacminize göre besleme sistemini seçin.
- Gerekli CFM'yi ve hava başlığı basıncını doğrulayın ve ardından bunları kompresörünüzün serbest hava dağıtımıyla karşılaştırın.
- İlk üniteyi sipariş etmeden önce yedek parçaları, contaları, diş standardını ve sertifikasyonunu doğrulayın.
Sıkça Sorulan Sorular
Araba boyama için hangi boyutta püskürtme tabancasına ihtiyacım var?
Çoğu tamir işi, yerçekimiyle beslenen bir HVLP veya LVLP tabancasında, genellikle 25-29 psi giriş basıncında, baz kat için 1,2–1,3 mm ve vernik için 1,3–1,4 mm ağız kullanır.
HVLP püskürtme tabancası geleneksel bir tabancadan daha mı iyidir?
Çoğu mağaza işi için evet. HVLP tipik olarak geleneksel yüksek basınçlı tabancalarda kabaca yüzde 25-40'a karşılık kaplamanın yüzde 65 veya daha fazlasını yüzeye dağıtır; bu da daha az aşırı püskürtme ve daha düşük malzeme maliyeti anlamına gelir.
Yerçekimi beslemeli ve emme beslemeli püskürtme tabancaları arasındaki fark nedir?
Yerçekimi tabancaları, kabı nozülün üzerinde tutar ve her pozisyonda daha düşük basınçta çalışır. Emme tabancaları, malzemeyi nozülün altındaki kaptan yukarı çeker, daha yüksek basınca ihtiyaç duyar ve oldukça düz kalmalıdır.
HVLP püskürtme tabancası için hangi boyutta hava kompresörüne ihtiyacım var?
Tank boyutunu değil, serbest hava dağıtımını eşleştirin. 11 CFM tüketen bir tabancanın sürekli çalışması için yaklaşık 14-16 CFM serbest hava dağıtımına ihtiyacı vardır. Küçük 2-3 HP üniteler genellikle tam panellere ayak uyduramaz.
Lateks boyayı veya duvar dokusunu püskürtme tabancasıyla püskürtebilir miyim?
Evet, ancak standart 1,4 mm otomotiv kurulumuyla değil. 2,0–2,5 mm'lik bir ağızlık veya hazne veya basınç beslemeli doku tabancası kullanın ve lateksin hafifçe incelmesini bekleyin.
İğneyi ve nozulu ne zaman değiştireceğimi nasıl bileceğim?
Desen düzensiz hale geldiğinde, sıvı çıkışı aynı ayarda düşer veya fan, desen ayarının artık düzeltemeyeceği kuyruklar geliştirir. Aşınma kademeli olarak gerçekleşir, bu nedenle karşılaştırma için yeni bir set bulundurun.