 Aramak

Elinizde yeni bir HVLP tabancası, bir fincan taze boya ve yeniden boyamak istemeyeceğiniz bir yüzey var. İlk geçiş genellikle iyi görünür, ancak ikinci geçiş hızla akıntılara, sarkmalara ve kenarlarda kuru, tozlu lekelere dönüşebilir. Bu size tanıdık geliyorsa, silahın kendisi nadiren sorun teşkil eder.
İşte hatırlamaya değer sonuç: Bir HVLP püskürtme makinesi yalnızca üç faktör birlikte çalıştığında temiz, eşit bir yüzey üretir: hava beslemesi, boya viskozitesi ve tabancayı hareket ettirme şekliniz. Bunların hiçbirini tek başına başarmak zor değil, ancak herhangi birinin atlanması kaplamada hemen kendini gösteriyor. Bu kılavuz, HVLP püskürtme makinesinin kurulumdan temizliğe kadar nasıl kullanılacağını, gerçekten önemli olan basınçlar, mesafeler, örtüşmeler ve bakım alışkanlıklarıyla birlikte açıklamaktadır.
HVLP Neden Daha Temiz Bir Son Kat Sunar?
HVLP, Yüksek Hacim, Düşük Basınç anlamına gelir. Tabanca, büyük miktarda havayı düşük bir basınçla (kapakta kabaca 10 psi ve genellikle hava girişinde 25-30 psi) hava başlığından iterek boyayı atomize eder. Bu yumuşak, yüksek hacimli hava akımı, HVLP tabancalarının geleneksel basınçlı hava püskürtme tabancalarına kıyasla yüzeyden çok daha az boya sıçratmasının nedenidir.
Buradaki en kullanışlı ölçü transfer verimliliğidir: nozuldan çıkan ve iş parçasının üzerine inen kaplamanın yüzdesi. EPA ve son işlem endüstrisi kılavuzlarında yaygın olarak belirtilen rakamlar, geleneksel havalı püskürtme tabancalarının transfer verimliliğinin kabaca %30-40 olduğunu gösterirken, düzgün şekilde ayarlanmış bir HVLP tabancası genellikle %65 veya daha iyisine ulaşır. Bir dolap veya araba paneli için bu fark, daha az malzeme kullanımı, daha az aşırı püskürtme ve daha temiz bir çalışma alanı anlamına gelir.
Takas hava talebidir. HVLP sürekli bir hava hacmi gerektirir; kompresör buna ayak uyduramazsa desen daralır, fan titrer ve yüzey düzensizleşir. Bu nedenle hava beslemesi çözülmesi gereken ilk şeydir.
Püskürtmeden Önce İhtiyacınız Olanlar
Herhangi bir malzemeyi karıştırmadan önce bu dört unsuru hazırlayın. Bunlardan birinin atlanması, ilk HVLP oturumunun yeniden zımparalamayla bitmesinin en yaygın nedenidir.
- Hava beslemesi. Kompresörle beslenen bir HVLP tabancası, önerilen giriş basıncında yaklaşık 6-9 CFM tüketir. Kompresörün bu çıkışı sürekli tutması ve çıkan havanın bir su/yağ ayırıcısından geçmesi gerekir. Türbin tabanlı HVLP sistemlerinin kendi üfleyicileri vardır ve bu da kompresör sorununu tamamen ortadan kaldırır.
- Doğru nozul ve iğne seti. Meme boyutları genellikle 1,0 mm'den 2,5 mm'ye kadar değişir. 1,3–1,4 mm'lik bir set otomotiv astarı, bazkat ve vernik için uygundur; 1,7–2,0 mm, ahşap astarları ve yüksek viskoziteli malzemeleri işler.
- Boya hazırlığı. Her kaplamayı bardağa koymadan önce tek kullanımlık ağ filtreden süzün. İki bileşenli boyalar iyice karıştırılmalı ve havasının alınması için birkaç dakika bekletilmelidir.
- Havalandırılmış bir çalışma alanı. Aşırı püskürtme parçacıkları hızla birikir. En azından çapraz havalandırma olan bir alanda çalışın; Büyük işler için uygun bir püskürtme kabini daha iyidir.
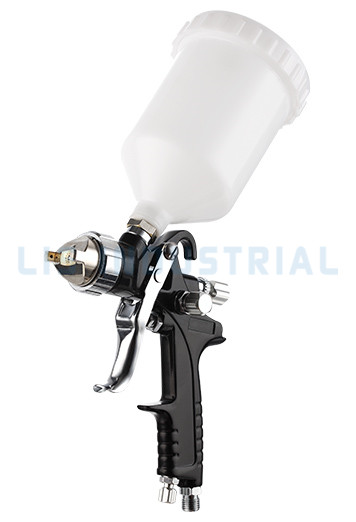
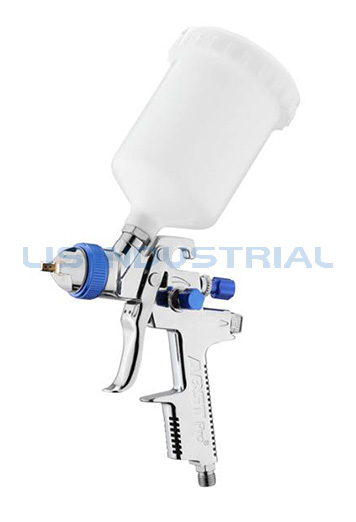
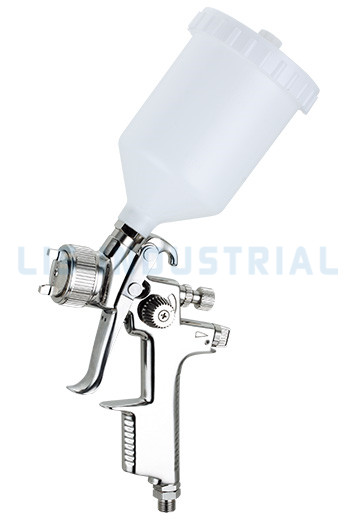
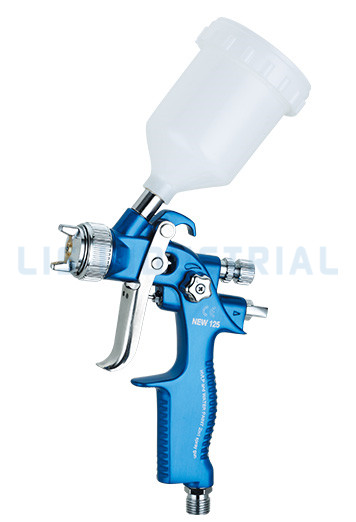
Hala bir tabanca seçiyorsanız solvent uyumluluğu için paslanmaz çelik sıvı yolu, rahat tetik erişimi ve değiştirilebilir hava başlığı, iğne ve nozul tertibatı arayın. Bu ayrıntılar, silahın yıllar boyu kullanılmasının ne kadar kolay olacağını belirler.
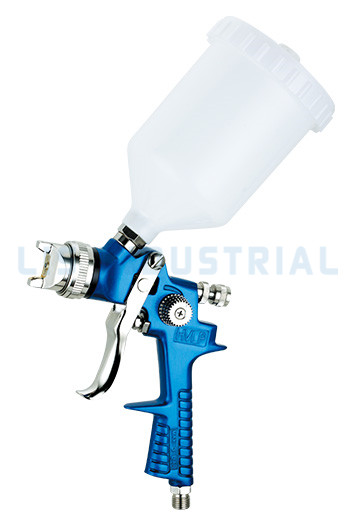
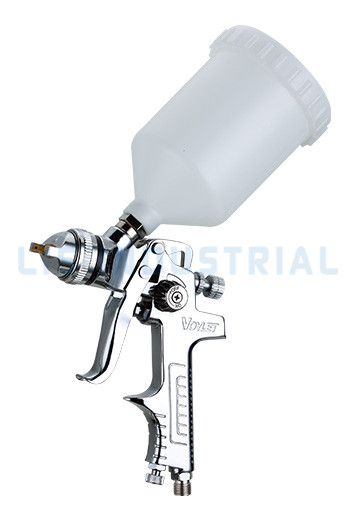
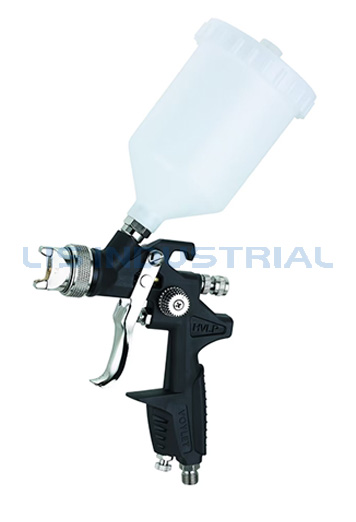
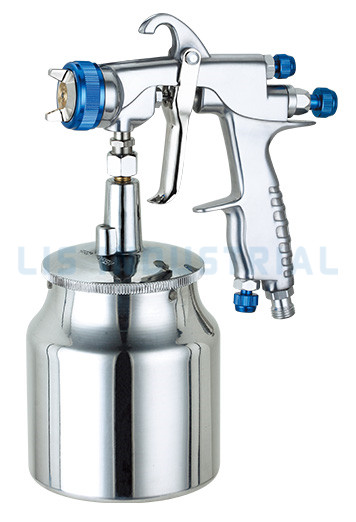
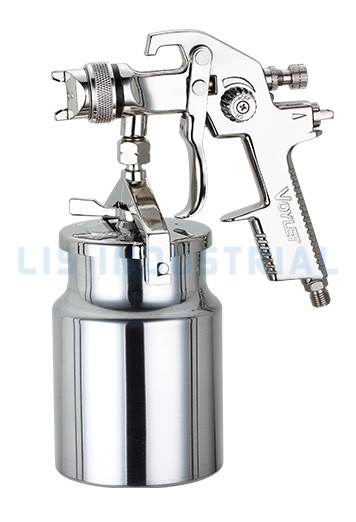
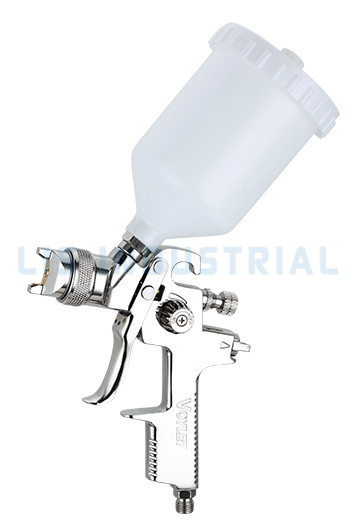
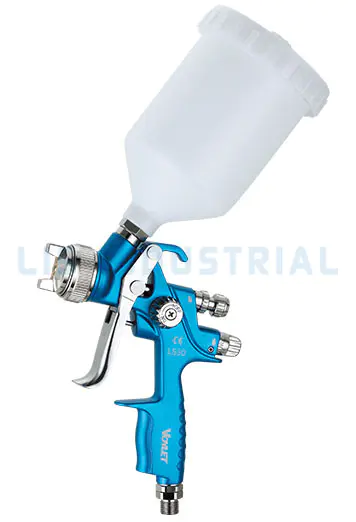 Voylet LS30 Pnömatik HVLP Yerçekimi Beslemeli Püskürtme Tabancası, 20oz Hazneli Bu HVLP yerçekimi beslemeli püskürtme tabancasının paslanmaz çelik sıvı yolu, krom kaplamalı pirinç hava başlığı ve ayarlanabilir nozul boyutları özellikleri onu otomotiv, ahşap işleri ve plastik kaplama projeleri için pratik bir seçim haline getiriyor. Ürünü Görüntüle →
HVLP Püskürtme Makinenizin Kurulumu
Ekipman yerleştirildikten sonra bu dört kurulum adımını sırasıyla izleyin. Her adım bir dakikadan az sürüyor ancak bitiş üzerindeki birleşik etki çok büyük.
- Hava hattını bağlayın ve giriş basıncını ayarlayın. Çoğu yerçekimi beslemeli HVLP tabancası için tabanca girişinde 25-29 psi'den başlayın. Daha sonra hava başlığı basıncı yaklaşık 10 psi'ye sabitlenir. Tabancanız dönüşüm tipiyse veya bir türbinle besleniyorsa üreticinin HVLP püskürtme tabancanız için belirttiği değerleri takip edin.
- Malzemeyi doldurun ve süzün. Boyayı ağ filtreden geçirerek bardağa dökün. Su bazlı yüzeyler için, boya karıştırma çubuğundan düzgün, sürekli bir şerit halinde akana kadar, genellikle %5-10 oranında suyla kademeli olarak inceltilir.
- Sıvı ve fan kontrollerini ayarlayın. Deseni genişletmek için fan kontrolünü saat yönünün tersine çevirin; boya akışını azaltmak için sıvı kontrolünü saat yönünde çevirin. Fanı sonuna kadar açarak ve akışkan kontrolünü tabanca gövdesiyle aynı hizada tutarak başlayın.
- Hurda malzeme üzerinde test yapın. Kartona iki saniyelik bir patlama püskürtün ve deseni inceleyin. Sağlıklı bir HVLP modeli, ince, eşit damlacıklara sahip simetrik bir ovaldir. Desen bir kenarda daha ağırsa, hava başlığı kirlidir veya sıvı akışı çok yükseğe ayarlanmıştır.
Yukarıdaki şemada en sık ayarlayacağınız parçalar etiketlenmiştir. Sıvı düğmesi boya hacmini kontrol eder, hava başlığı fanı şekillendirir ve tetik ancak tabanca sabit bir hızda hareket ettikten sonra hareket etmelidir.
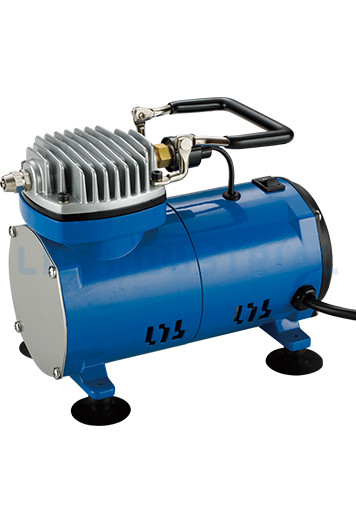 Lis Industrial'dan V-505 Taşınabilir Airbrush Mini Hava Kompresörü Taşınabilir boyama işleri için ideal, 95 W motor, 0,65 CFM deplasman ve 1/4" gaz dişli konektörüyle airbrushing için özel olarak tasarlanmış kompakt, yağsız hava kompresörü. Ürünü Görüntüle →
Kusurları Önleyen Püskürtme Tekniği
Teknik, bitişlerin kazanıldığı veya kaybedildiği yerdir. İlk seanslarınızda bu özel sayıları kullanın, farkı hemen göreceksiniz.
- Tabancayı yüzeye dik tutun. Tabancayı eğmek, fanın bir kenarının diğerine göre daha fazla boya bırakmasına neden olur ve yalnızca kaplama parladıktan sonra ortaya çıkan şeritler oluşturur.
- Tabancayı yüzeyden 6–8 inç (15–20 cm) uzakta tutun. 6 inçten daha yakın olması koşulara neden olur; 8 inçten daha uzak olması damlacıkların uçuş sırasında kurumasını sağlar ve pürüzlü, tozlu bir doku oluşturur.
- Yalnızca hareket halindeyken tetikleyin. Vuruşa başlayın, tetiği sıkın, yüzey boyunca ilerleyin ve yön değiştirmeden hemen önce tetiği bırakın. Darbe sonunda tetikleme, ağır kenarların ve sarkmaların ana nedenidir.
- Her geçişte %50 oranında örtüşme yapın. Bir sonraki geçişin önceki fanın yarısını kaplamasına izin verin. Bu, eşit bir film kalınlığı sağlar ve kaplan çizgilerini ve ince noktaları önler.
Yukarıdaki tablo bir kaplamayı döşemenin iki yolunu karşılaştırmaktadır. Örtüşme olmadan, film profili tepeler ve vadiler oluşturur; %50 örtüşme ile yüzey düzleşerek tutarlı bir kalınlığa kavuşur, eşit biçimde kürlenir ve çok daha az zımparalama gerektirir.
Boya püskürtme tabancasının nasıl tutulacağına ve çalıştırılacağına ilişkin ayrı bir kılavuz, el konumunu ve bilek hareketini daha ayrıntılı olarak ele alır; bu, özellikle dikey panellere ilk kez püskürtme yaparken kullanışlıdır.
Yaygın HVLP Püskürtme Sorunları ve Çözümleri
Dikkatli bitiriciler bile kusurları görebilir. Önemli olan, daha fazla boya veya daha fazla basınçla telafi etmeye çalışmak yerine, nedeni hızlı bir şekilde teşhis etmektir. Bu tablo, çoğu başarısız HVLP işinin nedenini oluşturan sorunları kapsar.
| Kusur | Tipik neden | Düzeltici eylem |
| Koşuyor ve sarkıyor | Aşırı sıvı akışı, tabancanın çok yakın tutulması, yavaş geçiş hızı | Sıvı akışını azaltın, mesafeyi artırın, stroku hızlandırın |
| Portakal kabuğu | Boya viskozitesi çok yüksek, atomizasyon basıncı çok düşük | Boyayı hafifçe inceltin, giriş basıncını 2–3 psi artırın |
| Kuru sprey | Silah çok uzağa tutuldu, çok hızlı geçti, hava akışı yüksek | Yaklaşın, yavaşlayın, hava başlığı basıncını azaltın |
| Balık gözleri | Yüzeyde silikon, yağ veya balmumu kirliliği | İyice yağdan arındırın, balıkgözü giderici katkı maddesi kullanın |
| Tükürmek veya püskürtmek | Sıvı hattında hava sıkışmış, kap gevşek, boya seviyesi düşük | Kabı sıkın, malzeme hattını boşaltın, kabı en az dörtte biri dolu tutun |
| Düzensiz fan deseni | Tıkalı hava başlığı delikleri, aşınmış nozul, düşük hava hacmi | Hava başlığını temizleyin, aşınmış parçaları değiştirin, kompresör CFM'sini kontrol edin |
| Düzensiz fan deseni | Tıkalı hava başlığı delikleri, aşınmış nozul, düşük hava hacmi | Hava başlığını temizleyin, aşınmış parçaları değiştirin, kompresör CFM'sini kontrol edin |
Bu kusurların çoğu üç değişkenden kaynaklanmaktadır: mesafe, hız ve sıvı akışı. Birer birer değiştirin ve iş parçasına dönmeden önce karton üzerinde yeniden test edin.
Temizlik ve Bakım: Her İşin Son Adımı
Temizleme isteğe bağlı değildir. Bir saat bile olsa ıslak boyayla bırakılan bir tabanca, nozulun içinde hiçbir solventin daha sonra tamamen çıkaramayacağı kurumuş malzeme oluşturabilir. Aşağıdaki rutin beş dakika sürer ve son kat kalitesini belirleyen hassas parçaları korur.
- Püskürtmeden hemen sonra bardağı boşaltın ve doğru solventle yıkayın.
- Hava başlığını çıkarın ve solvente batırın. Hassas hava başlığı deliklerini asla tel veya metal uçlarla temizlemeyin.
- İğneyi, nozulu ve sıvı ucunu yumuşak bir bezle silin.
- Tetik milini ve iğne salmastrasını bir damla hafif yağla yağlayın.
- Salmastra contası üzerindeki basıncı azaltmak için tabancayı sıvı iğnesi hafifçe gevşetilmiş halde saklayın.
Astarlar, renkli katlar ve şeffaf katlar arasında düzenli olarak geçiş yapıyorsanız, hazır bir püskürtme tabancası seti, işin ortasında tamamen soyulmadan kurulumlar arasında geçiş yapmanızı sağlar.
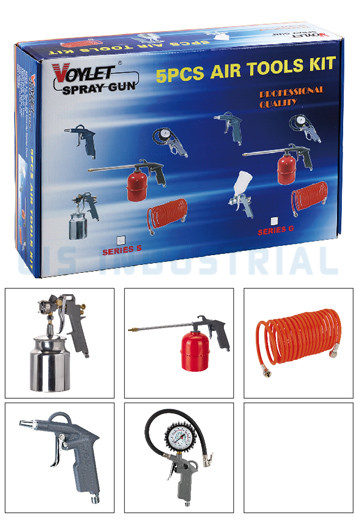 Çoklu Kaplama İşleri için Lis Industrial'dan AK1 Püskürtme Tabancası Seti Bu hazır püskürtme tabancası kiti, tam temizlik gerektirmeden astarlar, renkli kaplamalar ve şeffaf kaplamalar arasında geçiş yapmak için çok yönlü bir kurulum sağlar ve minimum aşırı püskürtme ile yüksek hacimli, düşük basınçlı uygulamalar için uygundur. Ürünü Görüntüle →
HVLP Püskürtücü SSS
S1: HVLP ne anlama geliyor?
Yüksek Hacim, Düşük Basınç. Boyayı minimum aşırı püskürtme ve yüksek aktarım verimliliği ile atomize etmek için hava başlığında yaklaşık 10 psi'lik düşük basınçta yüksek hacimde hava kullanan bir püskürtme tabancasıdır.
S2: HVLP püskürtme tabancası için özel bir kompresöre ihtiyacım var mı?
Evet. Kompresörle beslenen HVLP tabancalar genellikle 6-9 CFM sürekli hava akışına ihtiyaç duyar. Türbin tabanlı HVLP sistemleri kendi üfleyicilerini içerir ve atölye kompresörü olmadan çalışır.
S3: HVLP püskürtme tabancasında hangi hava basıncını ayarlamalıyım?
Çoğu yerçekimi beslemeli HVLP tabancası hava girişinde 25-30 psi basınçta çalışır ve bu da kapakta yaklaşık 10 psi basınç üretir. Deseni kontrol ederken düşük başlayın ve basıncı kademeli olarak artırın.
S4: HVLP püskürtme makinem neden boya püskürtüyor?
Sıvı hattında hava olması, besleme kabının gevşek olması veya kapta çok az boya olması tükürmeye neden olabilir. Kabı sıkın, malzeme hattını boşaltın ve kabı en az dörtte biri dolu tutun.
S5: HVLP püskürtücü için lateks boyayı ne kadar inceltmeliyim?
Hacimce %5-10 su ile başlayın. Viskozite sıcaklığa, neme ve markaya bağlıdır. Mümkünse viskozite kabıyla ölçün ve daima önce karton üzerine test spreyi sıkın.
S6: HVLP püskürtme tabancasını kullanımdan sonra nasıl temizlerim?
Solventle yıkayın, hava başlığını ıslatın, iğneyi ve memeyi silin, tetik milini yağlayın ve salmastra contasını korumak için iğneyi gevşeterek saklayın.